案例一:食品加工厂油炸废气处理项目(含动植物油雾及脂肪酸)
项目背景
某商务休闲面制品的企业在油煎虾条、薯条生产加工历程中,以至于过量常绿植物油成分雾废液,功率 20000 m³/h,油雾盐浓度 1500 mg/m³(以动常绿植物煎炸油计),并常见于脂肪堆积酸(如油酸、亚油酸)发挥及一定量丙烯醛等腥臭味重材质。原间单时产生的油烟时产生的油烟净化时产生的油烟空气净化器操作的效率仅 60%,以至于管路黏连空气能管道堵塞、附近腥臭味重举报,需需求《食品业时产生的油烟时产生的油烟净化排出准则》(GB 18483-2001)及地区 VOCs 排出耍求(煎炸油类≤50 mg/m³)。
废气成分及来源
- 主要成分:动植物油雾(70%)、游离脂肪酸(20%)、挥发性有机物(10%,含丙烯醛、苯系物)。
- 来源:油炸锅高温煎炸(200-250℃)产生的油烟气、油脂分解挥发、油槽上方无组织排放。
处理工艺流程
-
多级预处理除油雾:
- 机械过滤:初效金属滤网拦截大颗粒油滴(去除率约 40%);
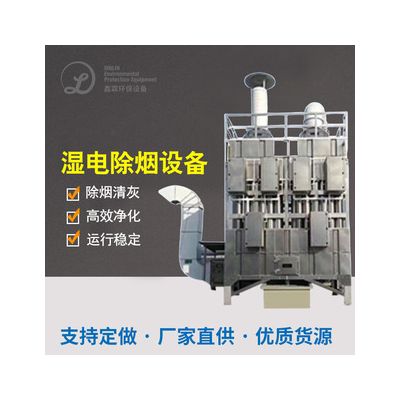
- 静电除油器:利用高压电场(8-12kV)使油雾颗粒荷电,吸附至集尘板,去除率≥90%,废气含油量降至 150 mg/m³;
- 冷凝降温:通过板式换热器将废气从 80℃降至 30℃,冷凝回收部分液态油脂(回收率约 30%)。
-
活性炭吸附 + 催化氧化(CO)深度处理:
- 经预处理的废气进入活性炭吸附床,吸附残留脂肪酸及 VOCs,净化后废气直接排放;
- 饱和活性炭用 120℃热风脱附,脱附出的高浓度废气(含油及 VOCs)进入催化氧化装置,在 280℃下催化分解为 CO₂和 H₂O,反应方程式:
CₙH₂ₙO₂ + (3n/2 - 1)O₂ → nCO₂ + nH₂O(以脂肪酸为例)。
最终效果
- 净化效率:油雾总去除率≥98%,排放浓度<8 mg/m³;VOCs 去除率≥95%,异味完全消除。
- 资源回收:每天回收废油脂约 200kg,外售用于生物柴油生产,年收益约 50 万元。
- 运行稳定性:静电除油器定期自动清洗(每 4 小时一次),活性炭更换周期延长至 1 年,减少维护成本。
案例二:化工酯化反应釜废气处理项目(含乙酸乙酯等酯类溶剂)
项目背景
某金属涂料环氧树脂出产厂家在酯化反应迟钝中运用乙酸乙酯、丁酸乙酯看做有机液体,废气排卸物风口尺寸 5000 m³/h,酯类酸度 8000 mg/m³,含少量的甲醇及强酸固体(乙酸),原会直接废气排卸会造成有机液体节约(年损失约 300 吨)且对不上合《包气空气污物总合废气排卸规范标准》(GB 16297-1996)中酯类废气排卸限制值(≤150 mg/m³)。
废气成分及来源
- 主要成分:乙酸乙酯(60%)、丁酸乙酯(25%)、甲醇(10%)、乙酸(5%)。
- 来源:酯化反应釜尾气(120℃)、溶剂储罐呼吸阀挥发、管道连接处泄漏。
处理工艺流程
-
预处理除酸与冷凝回收:
- 碱洗塔(NaHCO₃溶液):中和乙酸,生成乙酸钠溶液(定期排入污水处理站);
- 多级冷凝(-10℃至 - 30℃):利用酯类高冷凝点特性,回收 90% 以上液态溶剂(回收率≥95%),废气浓度降至 1200 mg/m³。
-
活性炭纤维吸附 + 真空脱附回用:
- 冷凝尾气通过活性炭纤维吸附剩余酯类,净化后废气达标排放;
- 饱和吸附剂采用真空脱附(压力<10kPa),脱附出的高纯度溶剂气体经冷凝液化后,回用于生产工序,脱附效率≥98%,尾气中酯类浓度<30 mg/m³。
最终效果
- 溶剂回收:年回收酯类溶剂约 285 吨,节约成本约 200 万元,回收纯度≥99%。
- 排放指标:出口浓度稳定在 20-30 mg/m³,远低于标准限值,无酸性气体残留。
- 安全性:系统设置防爆膜片和可燃气体报警器(LEL<25%),真空脱附避免高温风险,运行 3 年无安全事故。
案例三:金属加工车间切削液废气处理项目(含矿物油雾及乳化液)
项目背景
某汽车行业零机件厂在 CNC 手工加工时候中适用水基切销液,产生了含矿物质油雾气体,风速 30000 m³/h,油雾质量浓度 2000 mg/m³,含一少部分助溶剂(的表面化学活化剂)及甲醛释放物性生物碳肥料物(如乙二醇)。原形式化油雾搜集器治理 错误率问题 50%,出现車间油雾迷漫、设施生锈腐蚀现象,需考虑《工业品单位甲醛释放物性生物碳肥料物释放口把握标准的》(DB 12/524-2020)中油雾释放口限制值(≤50 mg/m³)。
废气成分及来源
- 主要成分:矿物油雾(65%)、乳化液液滴(20%)、乙二醇(10%)、其他 VOCs(5%)。
- 来源:高速切削时切削液雾化挥发(温度 50-80℃)、机床密闭不良导致的无组织排放。
处理工艺流程
-
高效油雾收集与分离:
- 机械离心式分离器:利用高速旋转气流使油雾颗粒碰撞聚结,去除率约 70%,浓度降至 600 mg/m³;
- 纤维床过滤:采用疏油纤维填料(如聚四氟乙烯纤维)进一步拦截细颗粒油雾,去除率≥90%,浓度降至 60 mg/m³。
-
活性炭吸附 + 低温等离子体协同处理
- 剩余含 VOCs 废气进入活性炭吸附装置,吸附乙二醇等有机物;
- 配套低温等离子体设备(功率 50kW)破坏难吸附的小分子有机物,最终废气达标排放。
最终效果
- 油雾净化率:总去除率≥98%,排放浓度<10 mg/m³,车间油雾浓度从 5 mg/m³ 降至 0.5 mg/m³ 以下。
- VOCs 去除率:乙二醇等有机物去除率≥85%,排放浓度<20 mg/m³,符合地方标准。
- 附加效益:回收的切削液经油水分离后可循环使用(回用率≥70%),年节约切削液采购成本约 30 万元,设备表面油垢减少 80%,延长使用寿命。
技术总结与选型建议
-
工艺选择核心逻辑:
- 含颗粒态油脂(如食品油炸、金属加工):优先 “机械分离 + 静电 / 纤维过滤” 预处理去除油雾,再针对挥发性成分采用吸附或燃烧工艺;
- 高浓度酯类溶剂(如化工行业):利用 “冷凝回收 + 吸附脱附” 实现溶剂资源化,降低运行成本;
- 乳化液或黏性油脂:需考虑疏油材料过滤(如聚结滤芯),避免传统滤材堵塞,必要时结合化学破乳预处理。
-
脂类废气特性利用:
- 高沸点与冷凝性:酯类(如乙酸乙酯沸点 77℃)、动植物油脂(沸点>300℃)可通过多级冷凝高效回收;
- 黏性与附着性:预处理阶段需定期清洗(如静电除油器自动冲洗),避免设备黏连失效;
- 部分可燃性:低浓度废气可采用催化燃烧(如酯类催化温度 250-350℃),高浓度需注意防爆(控制 LEL<25%)。
-
安全与经济性平衡:
- 金属加工等场景需防止油雾累积引发火灾,配置火花探测与喷淋系统;
- 溶剂回收型工艺需核算冷凝温度与能耗,通常回收量>200 吨 / 年时经济性显著,否则优先考虑焚烧(如 RTO)确保达标。
往上案例分享表示,含脂有机废气物加工需融入 “粉末肥料物去掉 - 溶液回报 - 不有着害处化加工” 的台阶式新工艺,面向润滑油的有着要素(等离子态粉末肥料、气态挥发物物)解决方案组合成解决方案,在保持达到标准废气排放的同一,更大化产品回报附加值。


 扫一扫添加微信